Piaskowanie elementów metalowych we własnym zakresie
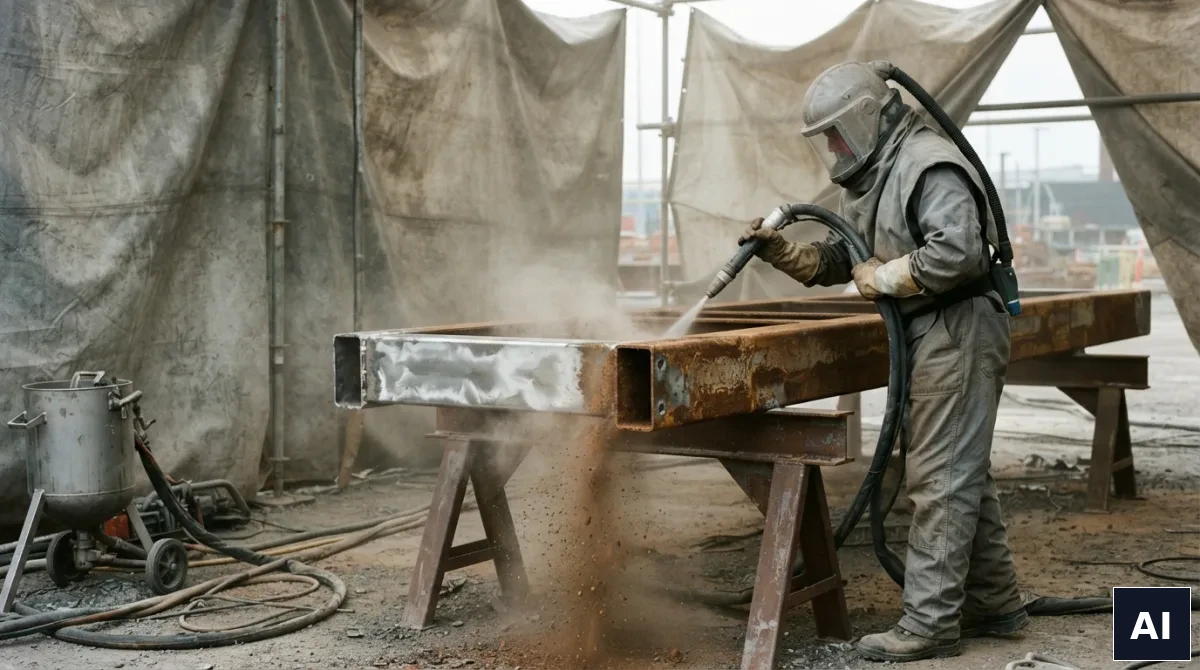
Obróbka strumieniowo-ścierna, potocznie nazywana piaskowaniem, jest najskuteczniejszą metodą przygotowania powierzchni metalowej pod powłokę ochronną. Usuwa rdzę, zgorzelinę, starą farbę i zanieczyszczenia jednocześnie, a przy okazji nadaje powierzchni chropowatość, która radykalnie poprawia przyczepność farby.
Różnica w trwałości powłoki między podłożem oczyszczonym szczotką a strumieniowo-ściernie liczona jest w latach — i dlatego warto to robić, mimo że wymaga przygotowania.
Ścierniwo: piasek to najgorszy wybór
Zacznijmy od nazwy, bo jest myląca. Piasek kwarcowy, od którego wzięło się określenie „piaskowanie”, jest dziś materiałem odradzanym, a w wielu zastosowaniach zakazanym.
Powód jest zdrowotny: kruszony kwarc uwalnia drobny pył krzemionkowy, którego wdychanie prowadzi do pylicy krzemowej — choroby nieuleczalnej i postępującej. Do tego piasek kwarcowy kruszy się szybko, co oznacza więcej pyłu i mniejszą skuteczność.
Materiały stosowane zamiast niego:
Elektrokorund — ostry, twardy, bardzo skuteczny, wielokrotnego użytku. Dobry do usuwania rdzy i powłok, daje wyraźny profil powierzchni.
Żużel pomiedziowy — tani, jednorazowy, powszechnie stosowany przy pracach budowlanych i konstrukcyjnych.
Kulki szklane — łagodniejsze, nie usuwają materiału, tylko zanieczyszczenia; dają matowe, gładkie wykończenie. Stosowane do elementów, których nie można nadmiernie zeszlifować.
Granulat z tworzywa, skorupy orzechów, soda — do powierzchni delikatnych, do usuwania farby bez naruszania podłoża.
Dobór ścierniwa do materiału ma znaczenie praktyczne: ostre ścierniwo na cienkiej blasze karoseryjnej powoduje jej odkształcenie, a elementy aluminiowe obrobione zbyt agresywnie tracą wymiar.
Sprężarka: tu kończy się sprzęt hobbystyczny
To jest miejsce, w którym większość planów piaskowania we własnym zakresie się kończy.
Piaskarka pracuje w trybie ciągłym i zużywa powietrze w ilościach nieporównywalnych z innymi narzędziami. Nawet mała dysza wymaga zwykle 200–300 l/min, a dysze o średnicach stosowanych przy poważniejszych pracach — 500 l/min i znacznie więcej.
Typowa sprężarka warsztatowa o zbiorniku 50–100 litrów dostarcza realnie 150–250 l/min. Oznacza to pracę w cyklu: kilkanaście sekund piaskowania, potem minuta czekania na odbudowanie ciśnienia. Przy bramie garażowej ten cykl trzeba powtórzyć kilkaset razy.
Do sensownej pracy potrzebna jest sprężarka o wydajności rzeczywistej odpowiadającej zużyciu dyszy, z zapasem. Przy większych elementach to zwykle sprzęt, którego w warsztacie domowym po prostu nie ma — dlatego przy takich pracach bierze się na czas roboty komplet: sprężarkę o odpowiedniej wydajności razem z piaskarką. Zestawienie sprzętu pneumatycznego według wydajności znaleźć można pod adresem https://wynajmijsprzet.com/pneumatyka/.
Zasada praktyczna: dobierz dyszę do sprężarki, którą masz, a nie odwrotnie. Mniejsza dysza pracująca ciągle jest wydajniejsza niż duża pracująca z przerwami.
Rodzaje piaskarek
Piaskarka grawitacyjna (pistolet z kubkiem) — najprostsza, do drobnych elementów. Ścierniwo podawane grawitacyjnie z pojemnika nad pistoletem. Wydajność niewielka, ale do felgi czy drobnych części wystarcza.
Piaskarka inżektorowa (ssąca) — ścierniwo zasysane z osobnego pojemnika przez strumień powietrza. Tańsza od ciśnieniowej, mniej wydajna.
Piaskarka ciśnieniowa (zbiornikowa) — ścierniwo znajduje się w zbiorniku pod ciśnieniem i jest podawane do strumienia. Kilkakrotnie wydajniejsza od inżektorowej, standard przy poważniejszych pracach.
Kabina piaskarska — zamknięta komora z rękawicami i wziernikiem, w której obrabia się drobne elementy. Rozwiązanie najbezpieczniejsze i najczystsze, bo ścierniwo pozostaje w obiegu zamkniętym.
Gdzie to robić
Piaskowanie na otwartej przestrzeni oznacza rozproszenie ścierniwa i usuniętego materiału na znacznym obszarze. Konsekwencje są trzy: zanieczyszczenie terenu, pył docierający do sąsiadów oraz utrata ścierniwa, którego przy materiałach wielokrotnego użytku szkoda.
Rozwiązania:
Kabina — przy drobnych elementach optymalna.
Wygrodzona strefa z plandekami — przy większych elementach na zewnątrz, pozwala zebrać część ścierniwa i ogranicza rozprzestrzenianie pyłu.
Praca na utwardzonym podłożu — ułatwia zebranie ścierniwa i zapobiega wmieszaniu go w grunt.
Warto też pamiętać o kwestii, która przy pracach przy domu bywa problemem: pył z piaskowania osiada na wszystkim w promieniu kilkudziesięciu metrów, łącznie z zaparkowanymi samochodami i praniem sąsiadów. Uprzedzenie i wybór dnia bezwietrznego oszczędza konfliktów.
Osobna kwestia: elementy pokryte starą farbą mogą zawierać związki ołowiu, a stare powłoki na konstrukcjach — chromiany. Przy pracach z takimi materiałami wymagane są dodatkowe środki ostrożności i odpowiednie postępowanie z odpadem.
Ochrona osobista — najwyższy poziom
Piaskowanie należy do prac o najwyższych wymaganiach w zakresie ochrony dróg oddechowych, a improwizacja w tym obszarze ma konsekwencje nieodwracalne.
Ochrona dróg oddechowych. Zwykła maska przeciwpyłowa nie jest wystarczająca przy pracy ciągłej. Standardem przy piaskowaniu jest hełm piaskarski z doprowadzeniem powietrza — konstrukcja, która zapewnia nadciśnienie wewnątrz i dostarcza powietrze spoza strefy zapylenia.
Ochrona oczu i twarzy — zapewniana przez hełm; przy pracach drobnych w kabinie — przez jej konstrukcję.
Ochrona skóry. Strumień ścierniwa pod ciśnieniem powoduje poważne urazy przy kontakcie. Ubranie zakrywające całe ciało, rękawice o grubym splocie, obuwie zakryte.
Ochrona słuchu — poziom hałasu przy piaskowaniu przekracza wartości wymagające ochrony.
Zasada bezwzględna: strumienia nigdy nie kieruje się w stronę człowieka, również „na próbę” i również z dużej odległości.
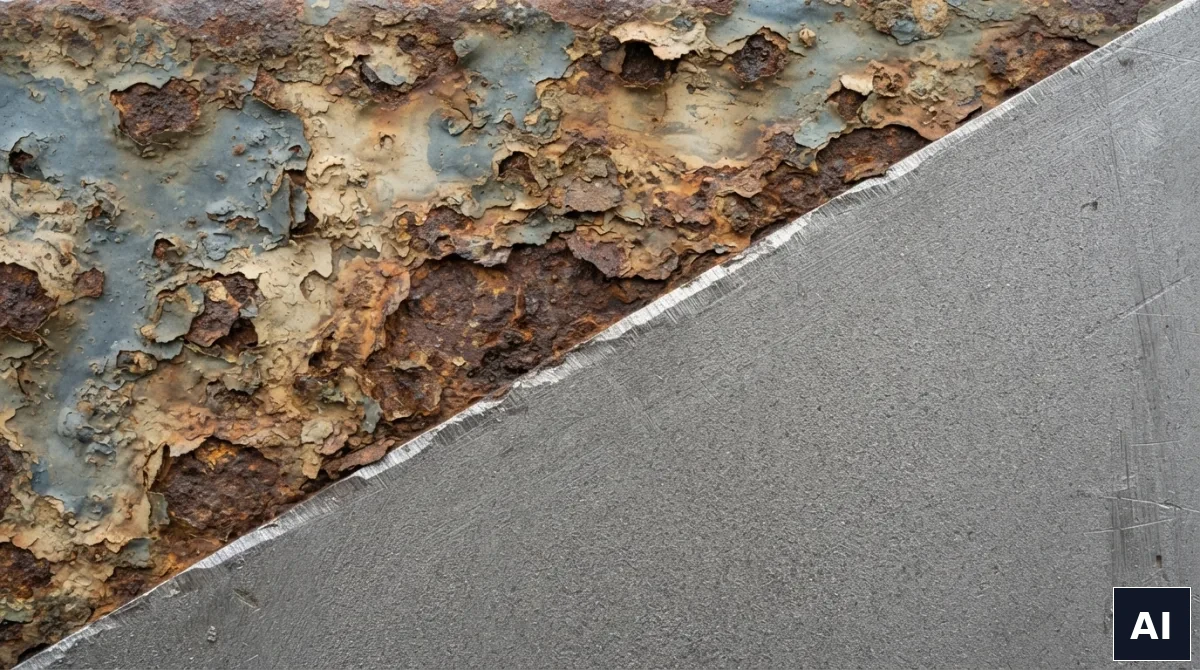
Po piaskowaniu: okno czasowe
Świeżo oczyszczona stal zaczyna korodować niemal natychmiast — przy wysokiej wilgotności pierwsze naloty rdzy pojawiają się w ciągu kilku godzin.
Dlatego powłokę gruntującą nakłada się jak najszybciej po obróbce, najlepiej tego samego dnia. Planowanie pracy powinno to uwzględniać: piaskowanie rano, gruntowanie po południu, a nie piaskowanie w sobotę i malowanie w następny weekend.
Przed malowaniem powierzchnię odpyla się sprężonym powietrzem — pozostałości ścierniwa w zagłębieniach obniżają przyczepność powłoki.